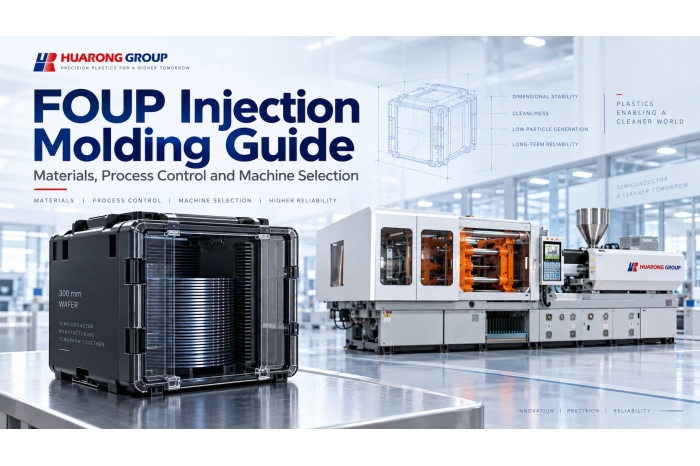
FOUP 注塑成型指南:材料、工艺控制与机台选型
2026-09-23 11:00:13
FOUP 看似只是一个塑料外壳,但用于半导体晶圆搬运的成型零部件,其制造远不只是生产一个大型塑料零件。材料特性、尺寸稳定性、晶圆定位、静电放电(ESD)控制、污染控制、自动化接口,以及可重复的成型条件,都可能影响其性能。
从注塑成型机制造商的角度来看,首先应遵循的一项原则是:机台应根据实际成型零件、树脂、模具与工艺需求进行选择,而不是仅根据产品名称决定。 华嵘在评估机台配置时也采用相同的工程逻辑,包括射胶量、螺杆选型、滞留时间与锁模需求。阅读我们的注塑成型机选型指南。
没有任何通用的技术规则规定 FOUP 生产必须使用 2,000 或 3,000 吨的机台。所需的锁模力与机台尺寸,取决于实际成型零件、投影面积、模腔压力、模具尺寸与工艺条件。
FOUP 代表 Front Opening Unified Pod(前开式统一晶圆盒)。它是半导体制造厂中,用于运输与储存 300 mm 晶圆的载具。常见配置包括 25 槽与 13 槽设计,具体取决于晶圆与搬运需求。
FOUP 是更大型自动化环境中的一部分。它会与自动化物料搬运系统(AMHS)、天车搬运系统(OHT)、设备载入口(load port)以及晶圆搬运机器人对接。SEMI 标准定义了其中许多实体接口,使载具与晶圆厂设备能够一致地协同运作。
因此,尺寸稳定性非常重要。FOUP 不只是储存外壳。载具几何尺寸必须持续符合晶圆定位、载入口位置以及自动化接口的要求。
并非所有 FOUP 零件都应被视为单一注塑成型零件。公开技术资料记录了精密成型的 FOUP 嵌件、晶圆盒以及半导体晶圆载具。这些零组件可能使用 PEEK 或静电耗散复合材料等工程塑料,以兼顾尺寸稳定性与晶圆搬运性能。
外壳与门组件等大型结构零件,也采用工程塑料制造于商用 FOUP 平台。然而,壁厚分布、浇口设计、投影面积、射胶量以及模具结构等详细模具信息通常属于专有信息。应从实际零件与模具确认这些数值,而不是根据组装后的 FOUP 尺寸进行估算。
其他项目,包括密封件、RFID 标签、吹扫接头、紧固件以及金属五金件,可能采用独立制造后再进行组装。因此,在机台选型时,第一个问题很简单:究竟是哪一个特定零组件需要进行注塑成型?

并不存在单一的「FOUP 塑料」。材料选择取决于零组件、晶圆接触需求、ESD 性能、尺寸稳定性、耐温性以及污染控制目标。
| 材料系统 | 应用范例 | 主要成型考量 |
|---|---|---|
| PC | 结构型载具零组件 | 干燥、残余应力与尺寸稳定性 |
| 导电/碳填充 PC | 静电耗散结构 | 流动一致性、表面品质与 ESD 性能 |
| PEEK / PEEK ESD | 晶圆接触零件与晶圆载具 | 高加工温度与尺寸控制 |
| 碳纤维填充 PEEK | 精密晶圆搬运零组件 | 纤维取向、各向异性收缩与翘曲 |
| PEI/导电 PEI | 半导体载具零组件 | 热性能与尺寸要求 |
| 阻隔材料/CNT系统 | 污染敏感型载具平台 | 材料特性与污染控制性能 |
重要事项:PC、PEEK 与导电复合材料不应被视为具有相同的通用加工条件。干燥、熔胶温度、模具温度、滞留时间与注射设定,必须依据实际树脂牌号及材料供应商的建议。
对于注塑成型机而言,树脂会影响料筒温度能力、螺杆与料筒配置、注射压力需求以及塑化稳定性。评估射胶量时,应同时考虑螺杆直径与滞留时间,而不是将其视为单独的规格。查看华嵘的机台选型指南。
晶圆支撑几何尺寸可能对成型变异相当敏感。在一项针对 25 槽 PEEK/碳纤维半导体晶圆载具的已发表研究中,工艺优化使所报告的槽距标准差由 0.1095 mm 降至 0.022 mm。此数值属于特定应用,但其中的工程意义十分明确:成型条件可能直接影响载具几何尺寸。
应将收缩率视为尺寸控制变量,而不只是材料规格表上的数值。
充填、保压或冷却不均可能造成差异收缩与残余应力。对于精密载具零组件而言,其结果可能影响平面度、槽位几何尺寸以及接口定位。
半导体搬运零组件可能需要使用导电或静电耗散材料来控制静电荷。商用 FOUP 研究也会评估粒子产生、化学吸附以及逸散气体,因为材料性能不仅限于机械强度或外观。
这意味着在开发稳定工艺时,树脂选择、材料准备与成型一致性必须一并考虑。
翘曲通常是多项相互作用因素造成,而不是单一错误的机台设定所导致。实际的检查应涵盖完整的成型流程。
| 因素 | 为何重要 |
|---|---|
| 材料准备 | 水分与材料劣化可能影响流动性与材料特性 |
| 熔胶与模具温度 | 影响黏度、冷却、收缩与材料结构 |
| 注射速度 | 影响流动平衡与压力分布 |
| V/P 转换 | 控制由充填转换至保压的过程 |
| 保压压力与时间 | 影响收缩补偿与残余应力 |
| 浇口与流道设计 | 影响流动平衡、熔接线与保压分布 |
| 冷却配置 | 不均匀冷却会造成收缩差异 |
| 顶出 | 不均匀的顶出力可能使肋条、槽位与薄壁部位变形 |
已發表的晶圓載具研究指出,模具溫度、冷卻條件、流動平衡與保壓,是影響尺寸穩定性的重要因素。模具設計仍然至關重要,但射出成型機也必須能夠透過穩定的射出、V/P 轉換、保壓、塑化與溫度控制,重現經過驗證的製程窗口。如需完整的參數邏輯,請閱讀如何建立穩定的射出成型製程窗口。
SEMI 标准主要定义使载具与半导体设备能够协同工作的接口。这些标准会影响产品几何尺寸与互通性,但不会取代树脂加工指南或机台尺寸计算。
| SEMI 标准 | 主要相关性 |
|---|---|
| SEMI E47.1 | 用于运输与储存 300 mm 晶圆之 FOUP 的实体接口 |
| SEMI E57 | 用于对准与支撑 300 mm 晶圆载具的运动学耦合接口 |
| SEMI E15.1 | 300 mm 设备载入口尺寸 |
| SEMI E62 | 300 mm 前开式接口机械标准(FIMS) |
例如,SEMI E47.1 规范 FOUP 的实体接口,同时明确指出材料要求与微污染限制不在其范围内。该标准也没有规定注塑成型机的吨位。
质量管控不应仅限于外观检查。验收标准取决于产品与客户的具体要求,但常见的验证项目包括以下内容。
| 质量项目 | 目的 |
|---|---|
| 尺寸检测 | 确认关键载具几何尺寸 |
| 晶圆槽位置与槽距 | 维持晶圆搬运精度 |
| 翘曲与平面度 | 维持几何稳定性 |
| ESD 测试 | 验证静电控制性能 |
| 粒子与 AMC 评估 | 评估污染特性 |
| 机械接口检查 | 支持载入口与自动化设备兼容性 |
| 吹扫性能 | 评估内部环境控制能力 |
已发表的载具研究报告了槽距与翘曲等测量项目,而 FOUP 污染研究则评估 ESD 与空气中分子污染(AMC)特性。除非适用的产品图纸或标准明确要求,否则不应将这些数值整合成通用的 FOUP 公差。
机台选型应从实际零件与模具开始,而不是预先设定锁模吨位。从华嵘的应用工程角度来看,应同时检查以下项目。
结构外壳、门组件、精密嵌件以及 PEEK 晶圆载具,可能需要截然不同的机台配置。
所需的锁模力取决于成型投影面积与作用于模腔内的压力。仅凭 FOUP 的外部尺寸无法决定机台吨位。
机台必须提供足够的射胶量,同时针对树脂维持适当的滞留时间、注射压力与塑化性能。阅读:射胶量分析。
检查模板尺寸、哥林柱间距、模厚、开模行程以及可用的日光高度。一台机台即使具有足够的锁模力,也可能不适合该模具。阅读:模具开模行程与模厚。
高温工程塑料可能需要与一般塑料不同的料筒加热能力、螺杆/料筒材质以及温度稳定性。
随着尺寸要求提高,注射速度、V/P 转换、保压压力、温度稳定性以及工艺监控的重要性也会提高。华嵘的 HFM 智慧工厂管理平台也能收集生产与机台状态信息,用于工艺管理与远程支持。
重点:没有通用的 FOUP 机台吨位。所需机台应根据实际成型零件、树脂、模具与工艺需求进行选型。
当应用需要大型模具、较长的开模行程或更有效率地利用工厂空间时,两板式注塑成型机值得进行评估。与传统肘节式结构相比,两板式架构可在相对于模具容量较短的机台长度下提供更大的模具容纳能力,并为大型模具安装提供更大的弹性。
然而,两板式机台并不会自动消除翘曲,也无法保证尺寸精度。零件质量仍取决于树脂、模具设计、工艺设定、温度控制与机台重复精度。比较华嵘的注塑成型机锁模系统。

针对中大型精密模具的应用,华嵘 NRH 系列提供二板式注塑成型平台,从模具容纳、开模行程、液压锁模以及生产监控等方面进行设计。
- 四组双半螺母搭配同步液压控制,以维持一致的锁模压力。
- 与传统肘节式机台相比,机台长度最多缩短 30%,有助于提升工厂空间配置效率。
- 延长模具开模行程,适用于大型或深型成型零件。
- 采用专利可拆式上哥林柱结构,在工厂垂直空间受限时方便模具安装。
- 可选配多项生产参数的实时监控,以进行工艺管理。
当模具尺寸、开模行程、厂房配置以及稳定锁模需要同时考虑时,这些特性使 NRH 平台具有应用相关性。特定 NRH 机型是否适用于半导体载具项目,仍取决于实际零件、树脂、模具与工艺需求。查看两板式注塑成型机。
FOUP 只是半导体物料搬运生态系统的一部分。相关成型产品可能包括 FOSB、晶圆盒、晶圆载具、膜框载具、光罩载具零组件、ESD 托盘,以及其他高纯度工程塑料零组件。
这些产品的要求并不完全相同。例如,SEMI M31 将 FOSB 定义为 300 mm 晶圆的运输载具,而 FOUP 主要用于半导体制造环境内部。了解产品功能,是选择材料、模具与注塑成型机之前的重要前提。
FOUP 代表 Front Opening Unified Pod(前开式统一晶圆盒),是一种用于半导体制造环境中运输与储存 300 mm 晶圆的载具。
许多 FOUP 与晶圆载具零组件都使用精密成型工程塑料。晶圆载具、晶圆盒与精密 FOUP 嵌件都有注塑成型的相关记录,而完整的 FOUP 也包含独立制造后再进行组装的零组件。
依据不同零组件,FOUP 与半导体载具应用可能使用 PC、导电 PC、PEEK、碳纤维填充 PEEK、PEI 以及特殊阻隔材料。材料选择取决于尺寸、ESD、热性能、晶圆接触与污染控制等要求。
没有通用的 FOUP 机台吨位。所需锁模力应根据实际成型零件、投影面积、模腔压力、模具配置与工艺需求决定。没有任何通用 SEMI 要求规定 FOUP 生产必须使用 2,000 或 3,000 吨的机台。
相关标准包括规范 FOUP 实体接口的 SEMI E47.1、运动学耦合接口的 E57、300 mm 载入口尺寸的 E15.1,以及前开式机械接口的 E62。这些标准定义的是互通性要求,而非注塑成型机吨位。
FOUP 主要用于半导体晶圆厂内部,并与自动化生产设备对接。FOSB 则主要用于晶圆进入生产前的运输与出货。
FOUP 与半导体载具成型所需要考虑的不只是足够的锁模力。材料特性、尺寸稳定性、ESD 性能、污染控制、模具设计以及工艺重复性,都需要一并考虑。
对于注塑成型机制造商而言,关键在于将这些产品需求转化为稳定且实际可行的成型方案。
华嵘从应用端协助进行评估,协助客户检视成型零件、模具与工艺需求,为精密及大型成型项目确认合适的注塑成型机配置。
- 集团名称: 华嵘集团
- 品牌: 华嵘、煜达、南嵘
- 服务项目: 注塑机、立式射出机、成型设备取出装置
- 服务电话: (06)7956777
- 集团总部: 台南市西港区庆安里中州21之6号
- 官方网站: https://www.huarong.com.tw/
- 注塑成型工艺参数:如何建立稳定的工艺窗口:工艺窗口、充填、V/P 转换、保压与冷却。
- 注塑成型机选型:螺杆直径、射胶量与滞留时间:如何在锁模力之外评估注射单元配置。
- 注塑成型翘曲分析:深入了解模具、材料与工艺相关翘曲的原因与控制方式。
- 注塑成型收缩率:原因、材料因素与尺寸稳定性控制:收缩行为与尺寸一致性。
- 模具开模行程与模厚:开模行程 vs 日光高度:模具安装、零件取出与自动化作业空间。