IML 印刷工艺:标签材料、印刷要求与注塑成型整合
2026-10-07 14:33:49
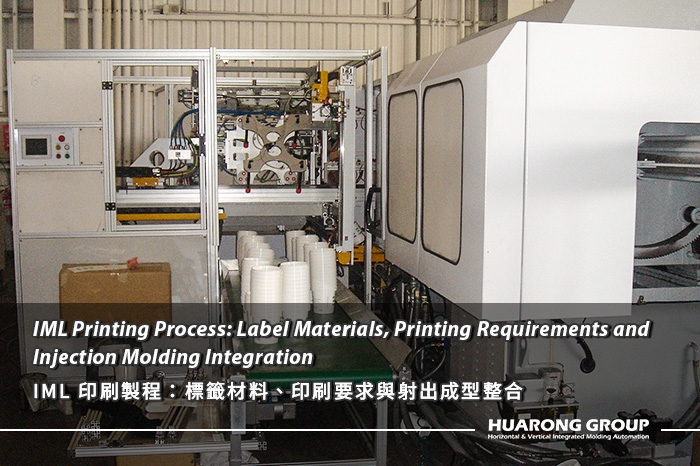
模内贴标(In-Mold Labeling, IML)将印刷标签直接与注塑成型塑料零件结合。不同于成型后再贴标签,预先印刷完成的标签会在注塑前放置于模具内,使标签与成型品整合为一体化的装饰产品。
然而,对于 IML 项目而言,注塑成型机只是整体工艺中的其中一环。标签材料、印刷方式、图稿、裁切精度、堆叠、取标以及模具定位,都会影响印刷标签是否能够稳定地转移并完成成型。
因此,IML 印刷是标签供应商、模具制造商、自动化系统与注塑成型工艺之间重要的工程接口。
IML 印刷是指针对后续将放置于注塑模具内,并与成型塑料产品整合的标签进行制版与印刷。
其工艺通常按照以下顺序进行:
图稿完稿 → 印刷 → 模切 → 标签堆叠 → 机械手取标 → 模具定位 → 注塑成型 → 装饰成型品
不同于传统的成型后贴标,印刷标签不仅必须针对视觉外观进行设计,也必须考虑搬运、定位以及与成型工艺的兼容性。
传统贴标通常是在塑料零件完成成型后再贴附标签。依据应用需求,可能会使用粘性标签、不干胶标签、套标或其他二次装饰方式。
而 IML 则是在注塑前将标签置入模具内。
因此,标签必须同时符合两类要求:
1. 印刷与视觉要求 — 图像、色彩、条码可读性、套印与表面外观。
2.成型与搬运要求 — 基材相容性、尺寸稳定性、挺度、取标、定位以及注塑过程中的状态。
在定义 IML 标签时,这项区别非常重要。能够良好印刷的标签,不一定能够可靠地运行于自动化 IML 系统中。
印刷只是更大生产链中的其中一个阶段。
完成图稿准备后,选定的标签材料会进行印刷,接着再加工成单张标签。在模切与堆叠过程中,标签必须维持一致的尺寸与方向,使自动化取标系统能够可靠地转移每一张标签。
在成型过程中,标签会在塑料注塑前定位于模具表面。接着通过注塑成型形成塑料零件,同时使标签与成型表面整合。
因此,印刷工艺需要与标签几何形状、模具设计、机械手搬运与注塑条件一并考虑,而不是将其视为独立的印刷作业。


IML 标签通常由可印刷基材与为了与成型品整合而设计的印刷层所组成。实际结构取决于应用、树脂、外观要求与标签供应商的规格。
聚丙烯(PP)常用于 IML 应用,尤其当成型产品同样以 PP 为基础材料时。然而,适合的基材应根据完整的应用条件决定,而非仅依据基础树脂名称选择。
重要考虑包括:
- 与成型树脂的相容性
- 标签厚度
- 表面特性
- 尺寸稳定性
- 柔韧性与挺度
- 印刷适性
- 对成型环境的耐受性
- 最终外观要求
标签供应商应针对预定应用提供材料牌号与相关技术资料。
标签与成型树脂之间的关系非常关键。
当标签与成型材料具有适当的相容性时,成型工艺可以使印刷标签与产品表面整合。如果材料或工艺条件没有适当匹配,可能会在接合、外观、定位或最终产品质量方面产生问题。
在 RFQ 询价时,应尽可能指定预计使用的成型树脂与牌号。如果树脂尚未最终确定,则应将其标示为尚待确认的项目参数。
标签厚度影响的不只是最终外观。
它可能影响:
- 标签搬运
- 机械手取标
- 标签柔韧性
- 定位保持
- 入模
- 表面贴合度
- 最终产品尺寸
过于柔软的标签可能较难进行自动化搬运,而挺度较高的标签则可能需要不同的取标或定位方式。
因此,标签厚度应被视为工程输入条件,而不只是单纯的印刷规格。
标签表面需要与所选择的印刷工艺及自动化搬运系统相互配合。
表面摩擦力、静电特性与分离特性等因素,都可能影响标签是否能够从堆叠中逐张取出。
因此,标签供应商与自动化集成商应评估从印刷完成的片材或卷材,到单张标签取标与入模的完整流程。
依据生产量、图稿复杂度、色彩要求、基材与项目经济效益,不同的印刷技术皆可应用于 IML 标签。
实际适用的印刷方式应与标签供应商确认,因为实际能力会依设备与材料结构而有所不同。
平版印刷可用于高品质图像,以及需要细致图稿与一致再现效果的应用。
其可能适用于以下项目:
- 需要细致图像
- 涉及多种色彩
- 一致的图像再现非常重要
- 生产量足以支撑制版与开机准备流程
对于 IML 应用而言,印刷工艺也必须与所选基材及后续模切要求一并评估。
柔版印刷广泛应用于各种包装应用,也可以搭配适用的 IML 标签材料。
其适用性取决于:
- 标签材料
- 油墨系统
- 图稿
- 生产量
- 所需印刷质量
- 标签供应商能力
对于 IML 项目而言,重要的问题不只是何种印刷方式最普遍,而是完整的印刷标签是否能够符合后续成型工艺的要求。
凹版印刷可考虑应用于需要在较大生产量下维持一致再现效果的应用。
当项目涉及以下条件时,可能较为适用:
- 大量生产
- 细致图像
- 一致的色彩再现
- 已确立的图稿与重复生产
由于不同供应商的印刷制版与生产经济效益有所差异,因此在提出 IML 标签报价需求时,应提供预估年度用量。
数字印刷可提供短版印刷、可变图像、产品版本或不希望进行大量印刷制版准备的项目更大的弹性。
可能的应用包括:
- 原型开发
- 市场测试
- 多种图稿版本
- 短版生产
- 定制化包
然而,数字印刷的能力高度取决于所选标签材料、印刷机与油墨系统。
实际的比较不应只考虑印刷成本。
| 印刷考虑 | 项目问题 |
| 生产量 | 每年需要多少张标签? |
| 图稿 | 图像与色彩有多复杂? |
| 版本 | 是否需要多种图稿版本? |
| 基材 | 将使用哪一种标签材料? |
| 套印 | 需要何种尺寸精度? |
| 色彩 | 是否有品牌色或特定色彩标准要求? |
| 交期 | 需要多快取得标签? |
| 模切 | 印刷后需要何种标签几何形状? |
最终印刷方式应由标签供应商依据完整的项目规格进行确认。
IML 标签的图稿准备应考虑最终成型几何形状,而不是将标签视为一般平面印刷图稿。
标签图面应与实际产品几何形状及标签贴附区域相对应。
如果标签是应用于曲面或非平面表面,图稿可能需要调整,以因应最终几何形状与观看条件。
对于复杂零件,模具设计师、标签供应商与自动化团队应使用相同的产品与标签数据进行作业。
套印精度决定印刷图像与完成标签对位的一致程度。
套印应在多个阶段进行考虑:
图稿完稿 → 印刷 → 模切 → 取标 → 模具定位 → 最终产品
在印刷或模切阶段产生的套印问题,可能会在成型后成为明显的产品缺陷。
当设计需要控制背景外观、色彩区隔或视觉对比时,可能需要使用白墨或不透明层。
确切的层次结构取决于标签供应商与印刷系统。
就 RFQ 而言,应清楚标示需要:
- 白色印刷
- 不透明覆盖
- 透明效果
- 特殊视觉处理
- 特定色彩标准
条码、QR Code、小字与细致图像应以实际标签尺寸进行评估。
考虑因素包括:
- 最终印刷尺寸
- 对比度
- 套印公差
- 扫描要求
- 最小文字尺寸
- 成型表面几何形状
如果条码扫描属于产品规格的一部分,应在具代表性的成品上进行验证,而不能只依赖原始数字图稿。
品牌色可能需要在不同生产批次与不同标签版本之间维持一致。
因此,在量产前应先与印刷供应商确认色彩规格。
当色彩匹配具有商业重要性时,RFQ 应标示所需的色彩标准系统与验收标准。

完成印刷后,标签必须加工成能够可靠取标并置入模具的形式。
模切决定最终标签的几何形状。
模切精度非常重要,因为完成的标签必须与产品及模具设计相对应。
可能发生的问题包括:
- 标签尺寸错误
- 毛边或边缘损伤
- 模切不一致
- 分离不良
- 标签几何形状变形
对于自动化 IML 而言,尺寸一致性变得尤其重要,因为机械手或取标机构是依据重复的标签位置进行作业。
静电会影响标签分离与搬运。
依据材料与生产环境不同,静电可能造成:
- 一次取起多张标签
- 标签相互黏附
- 取标错误
- 标签在转移过程中移动
因此,标签供应商与自动化集成商应在建立搬运流程时考虑静电特性。
一致的堆叠状态能让取标系统稳定运行。
堆叠应维持:
- 一致的标签方向
- 稳定的边缘
- 受控的堆叠高度
- 可重复的分离状态
- 最小程度的变形
即使印刷标签本身符合图稿规格,若堆叠质量不佳,仍可能造成自动化问题。
在进行自动化程序设计前,应清楚定义标签方向。
对于具有以下特征的产品而言尤其重要:
- 具有方向性的图像
- Logo
- 条码
- 多种标签方向
- 不对称的产品几何形状
标签图面应标示相对于产品与模具的预定方向。
标签完成印刷、模切与堆叠后,必须以足够的重复精度转移至模具内。
取标机构会从堆叠中取出单张标签,并将其转移至模具方向。
取标方式取决于标签特性与系统设计。
自动化系统可能需要考虑:
- 标签厚度
- 表面特性
- 静电
- 标签形状
- 堆叠状态
- 所需周期时间
机械手或专用自动化机构可以将标签从供料位置转移至模具。
转移流程必须与注塑成型机及模具周期同步。
对于多模穴应用而言,标签的数量与排列方式也必须与模穴配置相对应。
真空与静电方式都是在转移与模具定位过程中固定标签的可行方法之一。
适用的方法取决于标签基材、几何形状、表面特性与自动化设计。
目标很明确:标签必须到达预定位置,并在合模前维持该位置。
标签会被置入模具,并定位于指定的模具表面。
模具几何形状、标签尺寸与机械手运动必须相互配合,以避免:
- 标签偏移
- 折叠
- 褶皱
- 碰撞
- 方向错误
因此,在项目规划期间,应将模具与自动化接口一并考虑。
标签定位完成后,模具合模并进行塑料注塑。
熔融塑料流动与成型条件会影响塑料与标签之间的作用。
工艺应进行开发,以达到所需的:
- 标签覆盖率
- 表面外观
- 产品尺寸
- 套印
- 成品质量
实际的成型工艺窗口取决于树脂、标签结构、模具与产品几何形状。
冷却完成后,成型品会被顶出。
成品应同时检查成型质量与标签质量。
检查项目可能包括:
- 标签位置
- 图像套印
- 褶皱
- 气泡
- 表面外观
- 产品尺寸
- 条码可读性(如适用)

仅有印刷与标签规格并不能保证最终 IML 质量,注塑成型条件同样会影响最终产品。
标签在模具内的初始位置是最重要的变量之一。
如果标签在合模前的位置不正确,最终成品可能出现明显的套印误差。
重复且稳定的机械手定位,以及适当的模具基准定位特征,有助于维持一致性。
熔融塑料的流动会影响标签在注塑过程中的外观与状态。
产品几何形状、浇口位置、注射速度与材料特性都会影响最终结果。
因此,成型条件应依据实际产品与标签结构进行开发,而不应直接套用其他 IML 应用的条件。
标签与成型塑料之间的空气残留可能影响表面外观。
可能的症状包括:
- 气泡
- 局部表面缺陷
- 标签接触不完整
- 可见痕迹
在排除这些问题时,应一并评估模具排气、标签定位与注塑条件。
翘曲会影响成型零件本身,以及标签与产品表面之间的关系。
可能原因包括:
- 冷却不均
- 产品几何形状
- 材料特性
- 模具温度变化
- 成型條件
因此,应将标签视为完整成型零件的一部分进行评估,而非将其视为独立层。
稳定的 IML 工艺需要整个成型周期具备重复性。
相关变量包括:
即使注塑成型周期稳定,如果取标动作发生变化,整体工艺仍可能产生不一致的产品。
| 缺陷 | 可能原因 | 检查项目 |
| 标签偏移 | 取标或模具定位错误 | 机械手路径、标签方向、模具基准 |
| 褶皱 | 标签变形或定位不良 | 标签挺度、取标、模具表面、注塑条件 |
| 气泡或困气 | 标签与塑料之间残留空气 | 排气、标签接触、注塑条件 |
| 套印不良 | 印刷、模切或定位变化 | 图稿、模切、机械手定位 |
| 印刷损伤 | 标签结构或成型条件 | 油墨系统、标签供应商规格、成型条件 |
| 标签覆盖不完整 | 标签几何形状或成型行为 | 标签尺寸、产品几何形状、熔融塑料流动 |
| 多张标签同时取出 | 静电或分离不良 | 标签堆叠、材料表面、取标方式 |
| 标签方向错误 | 搬运或机械手程序设置错误 | 堆叠方向、机械手坐标、模具基准 |
故障排除应从确认变异是在何处产生开始。
例如,套印问题可能源自图稿或印刷,而标签偏移可能发生在堆叠、取标、转移或入模过程中。因此,将所有 IML 缺陷都视为注塑成型问题,可能导致不必要的工艺调整。
IML 项目应提供足够信息,使标签供应商、模具制造商、自动化集成商与注塑成型机供应商能够评估完整工艺。
提供:
- 产品图纸
- 产品尺寸
- 标签贴附区域
- 模具图纸(如有)
- 模穴数
- 浇口配置(如有)
- 模具尺寸与重量
- 开模要求
- 换模方式
指定:
- 树脂种类
- 树脂牌号
- 颜色
- 回料含量(如适用)
- 成型要求(如有)
例如,PP 可指定为基础树脂,但在已知的情况下,应标示确切牌号。
提供:
- 标签基材
- 材料牌号
- 厚度
- 表面特性
- 供应商技术资料
- 特殊材料要求
提供:
- 图稿文件
- 标签尺寸
- 印刷区域
- 色彩要求
- 白色或不透明区域
- 条码 / QR Code 要求
- 套印要求
- 产品方向
标签图纸应指定:
- 长度
- 宽度
- 形状
- 角落几何形状
- 裁切公差
- 方向
- 每个产品所需数量
模穴数会影响每一射成型周期所需置入的标签数量。
对于多模穴模具而言,标签排列与机械手搬运流程应依此进行规划。
在可取得的情况下,提供目标生产周期。
周期时间会影响以下项目所需的速度:
- 取标
- 机械手转移
- 入模
- 注塑成型
- 成品搬运
在已知的情况下,指定预期的搬运方式:
- 真空取标
- 静电取标
- 其他项目特定方式
- 标签堆叠方式
- 机械手作业空间
- 入模方向
- 所需自动化程度
以下信息可作为提出 IML 解决方案需求时的起始资料:
| RFQ 项目 | 示例输入 |
| 产品尺寸 | 客户提供 |
| 树脂 | PP / 项目指定树脂 |
| 标签基材 | 供应商牌号 |
| 标签厚度 | 供应商规格 |
| 印刷方式 | 待确认 |
| 标签尺寸 | 图纸 |
| 模穴数 | 模具资料 |
| 目标周期 | 生产目标 |
| 机械手搬运 | 真空 / 静电 / 项目指定 |
| 图稿 | 客户提供 |
| 标签方向 | 产品与模具图纸 |
| 模具信息 | 模具图纸 / 规格 |
| 生产量 | 年度或每月目标 |
在项目初期提供这些信息,可以减少包装、印刷、成型与自动化团队之间的沟通落差。
IML 印刷是指针对将置入注塑模具内,并在成型过程中与注塑塑料产品整合的标签进行印刷。印刷阶段只是整体 IML 工艺的一部分,完整流程还包括模切、堆叠、取标、模具定位与注塑成型。
PP 常用于 IML 标签,尤其是 PP 成型产品。然而,适合的基材取决于应用、树脂、标签结构、印刷系统与成型要求。最终材料应与标签供应商确认。
IML 不一定需要使用传统的感压式粘合剂。标签会在注塑前定位于模具内,并在成型过程中与成型零件整合。确切的标签结构取决于应用与材料系统。
IML 标签可以依据标签材料、几何形状与系统设计,使用真空或静电等自动化方式进行定位。模具与机械手必须经过配置,以在注塑前维持所需位置。
可能原因包括取标不一致、模具定位错误、标签柔韧性、静电、不适当的搬运条件、模具几何形状或注塑条件。故障排除应检查从标签堆叠、取标到入模与成型的完整流程。
至少应提供产品图纸、树脂、标签材料与厚度、标签尺寸、图稿、模穴数与目标周期。在可取得的情况下,也应提供模具信息与预期的机械手搬运方式。
印刷决定标签的图像质量与套印,而模切与搬运则决定标签能否稳定定位。接着,注塑成型条件会影响标签与成型塑料之间的作用。因此,最终 IML 质量取决于从印刷到成型的完整工艺。
成功的 IML 项目需要协调标签规格、印刷工艺、模具设计、自动化系统与注塑成型工艺。
如果您正在规划 IML 包装项目,请提供华嵘您的容器图纸、树脂、标签规格、模穴数与目标周期。
华嵘可以协助检视相关需求,并针对预定生产工艺评估注塑成型机、模具接口与机械手 IML 整合。
- 集团名称: 华嵘集团
- 品牌: 华嵘、煜达、南嵘
- 服务项目: 注塑机、立式射出机、成型设备取出装置
- 服务电话: (06)7956777
- 集团总部: 台南市西港区庆安里中州21之6号
- 官方网站: https://www.huarong.com.tw/