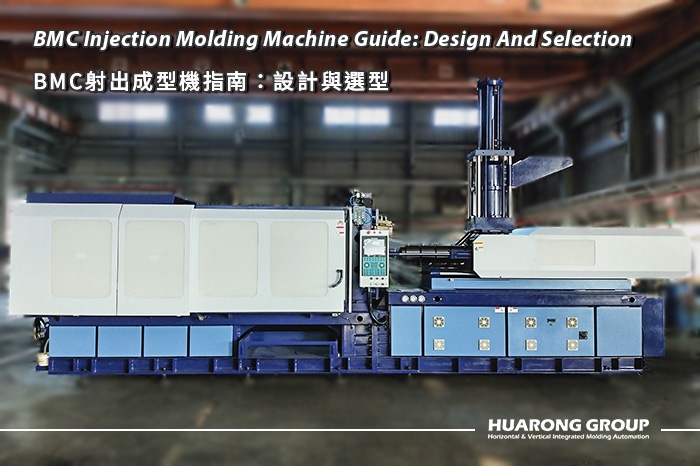
BMC 注塑成型机指南:设计与选型
2026-09-30 09:12:05
BMC,即团状模塑料(Bulk Molding Compound),是一种热固性复合模塑材料,广泛应用于电气零部件、汽车零件、工业零部件,以及其他需要尺寸稳定性、耐热性、电气绝缘性与机械性能的应用。
然而,BMC 成型并不只是处理一种不同类型的塑料,BMC 具有特殊的材料特性,会影响进料、塑化、注射、模具温度、固化以及设备磨损,这些差异使得机台配置成为实现稳定生产的重要因素。
因此,在评估BMC注塑成型机时,制造商不应只考虑锁模力与注射容量,材料进料、螺杆与料筒配置、耐磨性、温度控制、模具需求、注射量重复精度以及自动化,都可能影响长期生产性能。
团状模塑料(Bulk Molding Compound,BMC)是一种热固性复合模塑材料,通常由热固性树脂、增强纤维、矿物填料、添加剂以及其他依配方而定的成分所组成。
不同于一般可通过加热软化,并在冷却后再次固化的热塑性塑料,BMC 在成型过程中会发生不可逆的固化反应,热能会激活固化系统,使材料形成最终的机械与热性能。
这种特性带来数项设备需求。首先,BMC 必须以受控且一致的方式输送至注射单元,其配方可能含有具磨损性的填料与增强纤维,这些成分可能增加与材料接触之零部件的磨损。其次,注射单元必须根据特定 BMC 配方进行配置,在避免材料过度劣化或提前固化的情况下完成材料处理与注射。第三,模具温度扮演关键角色,因为模具会提供材料注射后所需的固化热条件。
基于上述原因,BMC注塑成型机通常会与传统热塑性塑料注塑成型机采用不同的配置。

热塑性塑料通常以粒料形式供应,并在料筒内通过加热软化后进行注射,填充模具后,材料通常通过冷却而固化。
BMC 的行为则不同。BMC 是由树脂、填料、纤维及其他配方成分所组成的热固性材料,在固化发生之前,材料必须在适当的工艺条件下进行处理与注射。
配方也可能影响材料的黏度、纤维特性、磨损程度与流动特性。
对于热塑性塑料而言,料筒加热主要用于熔融材料,而模具温度则通常与冷却、表面质量、结晶或周期时间控制有关,具体取决于树脂种类。
对于 BMC 而言,温度与固化之间的关系则有所不同。
注射单元必须维持适当条件,以进行材料制备与注射,同时避免材料在抵达模具之前发生不必要的固化,接着,模具会被加热,以提供固化所需的热条件。
传统热塑性塑料注塑成型机通常以粒料进料系统为设计基础。
BMC 可能需要不同的进料方式与材料处理配置,具体取决于其配方与供料形式。
稳定的进料尤其重要,因为材料输送量的变化可能影响注射量重复精度、填充行为以及生产重复性。
BMC 所使用的填料与增强纤维可能造成零部件磨损。
因此,螺杆、料筒、喷嘴以及其他与材料接触的零部件,都应根据所加工材料的磨损性与配方进行评估。
传统粒料输送系统是根据粒状热塑性塑料的物理特性进行设计。BMC 可能需要不同的进料方式,具体取决于其配方与供料形式。
其目标是将材料稳定地输送至注射单元,同时降低材料受到干扰的程度,并维持可预期的供料状态。
一致的材料进料会直接影响注射量重复精度。
如果进入注射单元的材料量发生波动,可能造成注射量变化。这可能导致填充、产品重量、尺寸一致性以及固化行为产生差异。
对于高产量 BMC 生产,自动化进料可以减少人工材料处理,并提升生产连续性。
自动化系统应根据以下项目进行评估:
- BMC 材料特性
- 所需进料能力
- 材料储存与补充
- 生产周期
- 操作人员参与程度
- 与整体生产线的整合
BMC 螺杆应根据材料的加工特性进行选择,而不是直接使用标准热塑性塑料螺杆。
螺杆几何设计应在考虑配方中的填料、纤维、黏度与固化特性的情况下,支持稳定的材料处理与注射。
BMC 配方可能含有矿物填料与增强纤维,进而造成磨损。
因此,采用耐磨损的材料接触零部件,对于维持长期机台性能可能相当重要。
除了磨损之外,也应考虑特定配方的化学特性。
树脂系统、添加剂、填料以及加工条件,都可能影响材料接触环境。
稳定的注射量对于 BMC 生产的稳定性至关重要。
材料进料、螺杆位置、注射行为或零部件磨损的变化,都可能影响每一循环所输送的材料量。

注射单元应维持适合特定 BMC 等级的条件。
其目的在于支持稳定注射,同时避免材料在抵达模具之前不必要地加速固化反应。
不同于许多以冷却作为固化主要方式的传统热塑性塑料工艺,BMC 成型依靠模具中的热能启动并控制固化。
因此,模具温度所影响的不仅是表面质量,也直接与固化工艺相关,进而影响周期时间与产品性能。
注射单元内的提前固化可能造成严重的生产问题。
如果材料在尚未完成注射之前就开始固化,流动阻力可能增加,且材料可能累积于注射系统的特定区域。
BMC 工艺需要在让材料流入模具与提供足够固化热能之间取得平衡。
最佳平衡取决于材料配方、产品几何形状、模具设计、注射条件以及目标周期。

模具必须提供固化所需的热条件。
对于多模穴模具,或产品几何与材料流动存在显著差异的情况,模具各区域的温度均匀性可能尤其重要。
BMC 成型可能在固化过程中产生气体,有效的排气有助于让气体在填充与固化过程中从型腔排出。
排气不足可能导致填充不完整、表面痕迹、烧焦或其他成型问题。
毛边可能由多种因素造成,包括注射压力过高、锁模力不足、模具分型面状况、模具磨损或工艺不稳定。
固化后,产品必须从模具中脱离,同时避免损坏关键结构。
顶出力与顶出时机取决于产品几何形状、材料特性、模具表面以及固化条件。
产品重量是首先需要确认的参数之一。
所需注射量应包含每一循环所需的总成型材料量,包括产品以及任何相关的流道或工艺材料。
模具尺寸决定模具是否能实际安装于机台的模板与哥林柱区域内。
锁模力也必须足以抵抗注射与固化过程中的开模力。
不同 BMC 配方可能具有不同的流动特性、填料含量、增强纤维、固化系统与加工需求。
因此,在最终确定机台配置之前,应确认 BMC 材料等级。
模穴数会直接影响生产产量。
多模穴模具可以提高每一循环的产量,但也可能增加填充平衡、模具温度均匀性、排气以及自动化方面的要求。
自动化可能包括材料进料、产品取出、输送、检验、计数、包装或其他后段作业。
应针对长时间运行状况评估生产稳定性。
主要考量包括:
- 注射量重复精度
- 材料进料一致性
- 零部件磨损
- 温度稳定性
- 模具温度均匀性
- 周期重复性
- 维护需求
- 自动化整合
BMC 通常由热固性树脂搭配填料与增强纤维组成,而电木通常指酚醛系热固性材料。
BMC 的物理形态与处理需求可能与酚醛模塑材料不同。
两种材料都可能需要专用螺杆、料筒、温度控制以及耐磨损配置。然而,适用的机台应根据特定配方,而不是仅依据广义的材料类别来决定。
在选择 BMC 或电木生产设备之前,制造商应确认:
1. 确切的材料等级是什么?
2. 材料配方与填料含量是多少?
3. 所需产品重量是多少?
4. 模具尺寸是多少?
5. 需要多少模穴?
6. 目标周期时间是多少?
7. 需要何种进料方式?
8. 需要何种程度的自动化?
9. 建议采用何种耐磨损防护?
10. 材料供应商指定的模具温度与固化条件为何?
可能的机台端因素包括材料进料不一致、螺杆或料筒磨损、注射条件不稳定,或注射单元配置不正确。
填充不良可能与材料流动特性、注射条件、模具温度、排气或模具设计有关。
毛边可能与压力过高、锁模力不足、模具状况、分型面磨损或工艺不稳定有关。
当注射系统内的材料条件使固化反应过早开始时,可能发生提前固化。
磨损加速可能与 BMC 配方中的磨损性填料或增强纤维有关。
BMC 生产项目应视为完整的成型系统进行评估,而不只是单纯的机台采购。
例如,考虑一项需要多模穴 BMC 零部件的生产应用,其具有特定的产品重量与目标周期。
机台评估将从 BMC 等级及其加工需求开始。接着,根据产品重量与模穴数估算所需注射容量与生产产量。
接下来,将检视模具尺寸与投影面积,以确定适当的锁模能力。
之后,将根据 BMC 配方选择材料进料系统、螺杆与料筒配置,以及耐磨损零部件。
最后,将模具温度控制、排气、产品取出以及自动化需求整合至完整的生产单元中。
BMC 注塑成型机是一种针对团状模塑料(Bulk Molding Compound)进行配置的注塑成型系统,BMC 是一种热固性复合材料。
这取决于材料、机台配置以及生产需求。
BMC 是一种通常包含树脂、填料与增强纤维的热固性复合材料,而电木通常指酚醛系热固性材料。
BMC 配方可能含有磨损性填料与增强纤维,这些成分可能增加材料接触零部件的磨损。
BMC 的进料方式取决于材料的物理形态与配方。可以使用专用进料系统,将材料稳定地输送至注射单元。
注射量应根据每一成型循环所需的总材料量决定,包括成型产品与适用的工艺材料。
部分 BMC 配方中的磨损性填料与增强纤维可能加速磨损。
- 集团名称: 华嵘集团
- 品牌: 华嵘、煜达、南嵘
- 服务项目: 注塑机、立式射出机、成型设备取出装置
- 服务电话: (06)7956777
- 集团总部: 台南市西港区庆安里中州21之6号
- 官方网站: https://www.huarong.com.tw/