IML 印刷製程:標籤材料、印刷要求與射出成型整合
2026-10-07 14:33:49
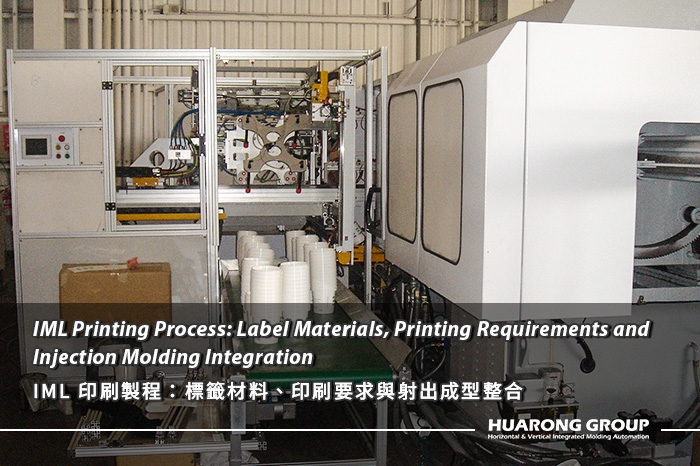
模內貼標(In-Mold Labeling, IML)將印刷標籤直接與射出成型塑膠零件結合。不同於成型後再貼標籤,預先印刷完成的標籤會在射出前放置於模具內,使標籤與成型品整合為一體化的裝飾產品。
然而,對於 IML 專案而言,射出成型機只是整體製程中的其中一環。標籤材料、印刷方式、圖稿、裁切精度、堆疊、取標以及模具定位,都會影響印刷標籤是否能夠穩定地轉移並完成成型。
因此,IML 印刷是標籤供應商、模具製造商、自動化系統與射出成型製程之間重要的工程介面。
IML 印刷是指針對後續將放置於射出模具內,並與成型塑膠產品整合的標籤進行製版與印刷。
其製程通常依照以下順序進行:
圖稿完稿 → 印刷 → 模切 → 標籤堆疊 → 機械手臂取標 → 模具定位 → 射出成型 → 裝飾成型品
不同於傳統的成型後貼標,印刷標籤不僅必須針對視覺外觀進行設計,也必須考量搬運、定位以及與成型製程的相容性。
傳統貼標通常是在塑膠零件完成成型後再貼附標籤。依據應用需求,可能會使用黏著標籤、不乾膠標籤、套標或其他二次裝飾方式。
而 IML 則是在射出前將標籤置入模具內。
因此,標籤必須同時符合兩類要求:
1. 印刷與視覺要求 — 圖像、色彩、條碼可讀性、套印與表面外觀。
2. 成型與搬運要求 — 基材相容性、尺寸穩定性、挺度、取標、定位以及射出過程中的狀態。
在定義 IML 標籤時,這項差異非常重要。能夠良好印刷的標籤,不一定能夠可靠地運行於自動化 IML 系統中。
印刷只是更大生產鏈中的其中一個階段。
完成圖稿準備後,選定的標籤材料會進行印刷,接著再加工成單張標籤。在模切與堆疊過程中,標籤必須維持一致的尺寸與方向,使自動化取標系統能夠可靠地轉移每一張標籤。
在成型過程中,標籤會在塑膠射出前定位於模具表面。接著透過射出成型形成塑膠零件,同時使標籤與成型表面整合。
因此,印刷製程需要與標籤幾何形狀、模具設計、機械手臂搬運與射出條件一併考量,而不是將其視為獨立的印刷作業。


IML 標籤通常由可印刷基材與為了與成型品整合而設計的印刷層所組成。實際結構取決於應用、樹脂、外觀要求與標籤供應商的規格。
聚丙烯(PP)常用於 IML 應用,尤其當成型產品同樣以 PP 為基礎材料時。然而,適合的基材應根據完整的應用條件決定,而非僅依據基礎樹脂名稱選擇。
重要考量包括:
- 與成型樹脂的相容性
- 標籤厚度
- 表面特性
- 尺寸穩定性
- 柔韌性與挺度
- 印刷適性
- 對成型環境的耐受性
- 最終外觀要求
標籤供應商應針對預定應用提供材料牌號與相關技術資料。
標籤與成型樹脂之間的關係非常關鍵。
當標籤與成型材料具有適當的相容性時,成型製程可以使印刷標籤與產品表面整合。如果材料或製程條件沒有適當匹配,可能會在接合、外觀、定位或最終產品品質方面產生問題。
在 RFQ 詢價時,應盡可能指定預計使用的成型樹脂與牌號。如果樹脂尚未最終確定,則應將其標示為尚待確認的專案參數。
標籤厚度影響的不只是最終外觀。
它可能影響:
- 標籤搬運
- 機械手臂取標
- 標籤柔韌性
- 定位保持
- 入模
- 表面貼合度
- 最終產品尺寸
過於柔軟的標籤可能較難進行自動化搬運,而挺度較高的標籤則可能需要不同的取標或定位方式。
因此,標籤厚度應被視為工程輸入條件,而不只是單純的印刷規格。
標籤表面需要與所選擇的印刷製程及自動化搬運系統相互配合。
表面摩擦力、靜電特性與分離特性等因素,都可能影響標籤是否能夠從堆疊中逐張取出。
因此,標籤供應商與自動化整合商應評估從印刷完成的片材或捲材,到單張標籤取標與入模的完整流程。
依據生產量、圖稿複雜度、色彩要求、基材與專案經濟效益,不同的印刷技術皆可應用於 IML 標籤。
實際適用的印刷方式應與標籤供應商確認,因為實際能力會依設備與材料結構而有所不同。
平版印刷可用於高品質圖像,以及需要細緻圖稿與一致再現效果的應用。
其可能適用於以下專案:
- 需要細緻圖像
- 涉及多種色彩
- 一致的圖像再現非常重要
- 生產量足以支撐製版與開機準備流程
對於 IML 應用而言,印刷製程也必須與所選基材及後續模切要求一併評估。
柔版印刷廣泛應用於各種包裝應用,也可以搭配適用的 IML 標籤材料。
其適用性取決於:
- 標籤材料
- 油墨系統
- 圖稿
- 生產量
- 所需印刷品質
- 標籤供應商能力
對於 IML 專案而言,重要的問題不只是何種印刷方式最普遍,而是完整的印刷標籤是否能夠符合後續成型製程的要求。
凹版印刷可考慮應用於需要在較大生產量下維持一致再現效果的應用。
當專案涉及以下條件時,可能較為適用:
- 大量生產
- 細緻圖像
- 一致的色彩再現
- 已確立的圖稿與重複生產
由於不同供應商的印刷製版與生產經濟效益有所差異,因此在提出 IML 標籤報價需求時,應提供預估年度用量。
數位印刷可提供短版印刷、可變圖像、產品版本或不希望進行大量印刷製版準備的專案更大的彈性。
可能的應用包括:
- 原型開發
- 市場測試
- 多種圖稿版本
- 短版生產
- 客製化包裝
然而,數位印刷的能力高度取決於所選標籤材料、印刷機與油墨系統。
實務上的比較不應只考量印刷成本。
| 印刷考量 | 專案問題 |
| 生產量 | 每年需要多少張標籤? |
| 圖稿 | 圖像與色彩有多複雜? |
| 版本 | 是否需要多種圖稿版本? |
| 基材 | 將使用哪一種標籤材料? |
| 套印 | 需要何種尺寸精度? |
| 色彩 | 是否有品牌色或特定色彩標準要求? |
| 交期 | 需要多快取得標籤? |
| 模切 | 印刷後需要何種標籤幾何形狀? |
最終印刷方式應由標籤供應商依據完整的專案規格進行確認。
IML 標籤的圖稿準備應考量最終成型幾何形狀,而不是將標籤視為一般平面印刷圖稿。
標籤圖面應與實際產品幾何形狀及標籤貼附區域相對應。
如果標籤是應用於曲面或非平面表面,圖稿可能需要調整,以因應最終幾何形狀與觀看條件。
對於複雜零件,模具設計師、標籤供應商與自動化團隊應使用相同的產品與標籤資料進行作業。
套印精度決定印刷圖像與完成標籤對位的一致程度。
套印應在多個階段進行考量:
圖稿完稿 → 印刷 → 模切 → 取標 → 模具定位 → 最終產品
在印刷或模切階段產生的套印問題,可能會在成型後成為明顯的產品缺陷。
當設計需要控制背景外觀、色彩區隔或視覺對比時,可能需要使用白墨或不透明層。
確切的層次結構取決於標籤供應商與印刷系統。
就 RFQ 而言,應清楚標示需要:
- 白色印刷
- 不透明覆蓋
- 透明效果
- 特殊視覺處理
- 特定色彩標準
條碼、QR Code、小字與細緻圖像應以實際標籤尺寸進行評估。
考量因素包括:
- 最終印刷尺寸
- 對比度
- 套印公差
- 掃描要求
- 最小文字尺寸
- 成型表面幾何形狀
如果條碼掃描屬於產品規格的一部分,應在具代表性的成品上進行驗證,而不能只依賴原始數位圖稿。
品牌色可能需要在不同生產批次與不同標籤版本之間維持一致。
因此,在量產前應先與印刷供應商確認色彩規格。
當色彩匹配具有商業重要性時,RFQ 應標示所需的色彩標準系統與驗收標準。

完成印刷後,標籤必須加工成能夠可靠取標並置入模具的形式。
模切決定最終標籤的幾何形狀。
模切精度非常重要,因為完成的標籤必須與產品及模具設計相對應。
可能發生的問題包括:
- 標籤尺寸錯誤
- 毛邊或邊緣損傷
- 模切不一致
- 分離不良
- 標籤幾何形狀變形
對於自動化 IML 而言,尺寸一致性變得尤其重要,因為機械手臂或取標機構是依據重複的標籤位置進行作業。
靜電會影響標籤分離與搬運。
依據材料與生產環境不同,靜電可能造成:
- 一次取起多張標籤
- 標籤互相黏附
- 取標錯誤
- 標籤在轉移過程中移動
因此,標籤供應商與自動化整合商應在建立搬運流程時考量靜電特性。
一致的堆疊狀態能讓取標系統穩定運作。
堆疊應維持:
- 一致的標籤方向
- 穩定的邊緣
- 受控的堆疊高度
- 可重複的分離狀態
- 最小程度的變形
即使印刷標籤本身符合圖稿規格,若堆疊品質不佳,仍可能造成自動化問題。
在進行自動化程式設計前,應清楚定義標籤方向。
對於具有以下特徵的產品而言尤其重要:
- 具有方向性的圖像
- Logo
- 條碼
- 多種標籤方向
- 不對稱的產品幾何形狀
標籤圖面應標示相對於產品與模具的預定方向。
標籤完成印刷、模切與堆疊後,必須以足夠的重複精度轉移至模具內。
取標機構會從堆疊中取出單張標籤,並將其轉移至模具方向。
取標方式取決於標籤特性與系統設計。
自動化系統可能需要考量:
- 標籤厚度
- 表面特性
- 靜電
- 標籤形狀
- 堆疊狀態
- 所需週期時間
機械手臂或專用自動化機構可以將標籤從供料位置轉移至模具。
轉移流程必須與射出成型機及模具週期同步。
對於多模穴應用而言,標籤的數量與排列方式也必須與模穴配置相對應。
真空與靜電方式都是在轉移與模具定位過程中固定標籤的可行方法之一。
適用的方法取決於標籤基材、幾何形狀、表面特性與自動化設計。
目標很明確:標籤必須到達預定位置,並在合模前維持該位置。
標籤會被置入模具,並定位於指定的模具表面。
模具幾何形狀、標籤尺寸與機械手臂運動必須相互配合,以避免:
- 標籤偏移
- 折疊
- 皺褶
- 碰撞
- 方向錯誤
因此,在專案規劃期間,應將模具與自動化介面一併考量。
標籤定位完成後,模具合模並進行塑膠射出。
熔膠流動與成型條件會影響塑膠與標籤之間的作用。
製程應進行開發,以達到所需的:
- 標籤覆蓋率
- 表面外觀
- 產品尺寸
- 套印
- 成品品質
實際的成型製程窗口取決於樹脂、標籤結構、模具與產品幾何形狀。
冷卻完成後,成型品會被頂出。
成品應同時檢查成型品質與標籤品質。
檢查項目可能包括:
- 標籤位置
- 圖像套印
- 皺褶
- 氣泡
- 表面外觀
- 產品尺寸
- 條碼可讀性(如適用)

僅有印刷與標籤規格並不能保證最終 IML 品質,射出成型條件同樣會影響最終產品。
標籤在模具內的初始位置是最重要的變數之一。
如果標籤在合模前的位置不正確,最終成品可能出現明顯的套印誤差。
重複且穩定的機械手臂定位,以及適當的模具基準定位特徵,有助於維持一致性。
熔融塑膠的流動會影響標籤在射出過程中的外觀與狀態。
產品幾何形狀、澆口位置、射出速度與材料特性都會影響最終結果。
因此,成型條件應依據實際產品與標籤結構進行開發,而不應直接套用其他 IML 應用的條件。
標籤與成型塑膠之間的空氣殘留可能影響表面外觀。
可能的症狀包括:
- 氣泡
- 局部表面缺陷
- 標籤接觸不完整
- 可見痕跡
在排除這些問題時,應一併評估模具排氣、標籤定位與射出條件。
翹曲會影響成型零件本身,以及標籤與產品表面之間的關係。
可能原因包括:
- 冷卻不均
- 產品幾何形狀
- 材料特性
- 模具溫度變化
- 成型條件
因此,應將標籤視為完整成型零件的一部分進行評估,而非將其視為獨立層。
穩定的 IML 製程需要整個成型週期具備重複性。
相關變數包括:
即使射出成型週期穩定,如果取標動作發生變化,整體製程仍可能產生不一致的產品。
| 缺陷 | 可能原因 | 檢查項目 |
| 標籤偏移 | 取標或模具定位錯誤 | 機械手臂路徑、標籤方向、模具基準 |
| 皺褶 | 標籤變形或定位不良 | 標籤挺度、取標、模具表面、射出條件 |
| 氣泡或困氣 | 標籤與塑膠之間殘留空氣 | 排氣、標籤接觸、射出條件 |
| 套印不良 | 印刷、模切或定位變化 | 圖稿、模切、機械手臂定位 |
| 印刷損傷 | 標籤結構或成型條件 | 油墨系統、標籤供應商規格、成型條件 |
| 標籤覆蓋不完整 | 標籤幾何形狀或成型行為 | 標籤尺寸、產品幾何形狀、熔膠流動 |
| 多張標籤同時取出 | 靜電或分離不良 | 標籤堆疊、材料表面、取標方式 |
| 標籤方向錯誤 | 搬運或機械手臂程式設定錯誤 | 堆疊方向、機械手臂座標、模具基準 |
故障排除應從確認變異是在何處產生開始。
例如,套印問題可能源自圖稿或印刷,而標籤偏移可能發生在堆疊、取標、轉移或入模過程。因此,將所有 IML 缺陷都視為射出成型問題,可能導致不必要的製程調整。
IML 專案應提供足夠資訊,使標籤供應商、模具製造商、自動化整合商與射出成型機供應商能夠評估完整製程。
提供:
- 產品圖面
- 產品尺寸
- 標籤貼附區域
- 模具圖面(如有)
- 模穴數
- 澆口配置(如有)
- 模具尺寸與重量
- 開模要求
- 換模方式
指定:
- 樹脂種類
- 樹脂牌號
- 顏色
- 回收料含量(如適用)
- 成型要求(如有)
例如,PP 可指定為基礎樹脂,但在已知的情況下,應標示確切牌號。
提供:
- 標籤基材
- 材料牌號
- 厚度
- 表面特性
- 供應商技術資料
- 特殊材料要求
提供:
- 圖稿檔案
- 標籤尺寸
- 印刷區域
- 色彩要求
- 白色或不透明區域
- 條碼 / QR Code 要求
- 套印要求
- 產品方向
標籤圖面應指定:
- 長度
- 寬度
- 形狀
- 角落幾何形狀
- 裁切公差
- 方向
- 每個產品所需數量
模穴數會影響每一射成型週期所需置入的標籤數量。
對於多模穴模具而言,標籤排列與機械手臂搬運流程應依此進行規劃。
在可取得的情況下,提供目標生產週期。
週期時間會影響以下項目所需的速度:
- 取標
- 機械手臂轉移
- 入模
- 射出成型
- 成品搬運
在已知的情況下,指定預期的搬運方式:
- 真空取標
- 靜電取標
- 其他專案特定方式
- 標籤堆疊方式
- 機械手臂作業空間
- 入模方向
- 所需自動化程度
以下資訊可作為提出 IML 解決方案需求時的起始資料:
| RFQ 項目 | 範例輸入 |
| 產品尺寸 | 客戶提供 |
| 樹脂 | PP / 專案指定樹脂 |
| 標籤基材 | 供應商牌號 |
| 標籤厚度 | 供應商規格 |
| 印刷方式 | 待確認 |
| 標籤尺寸 | 圖面 |
| 模穴數 | 模具資料 |
| 目標週期 | 生產目標 |
| 機械手臂搬運 | 真空 / 靜電 / 專案指定 |
| 圖稿 | 客戶提供 |
| 標籤方向 | 產品與模具圖面 |
| 模具資訊 | 模具圖面 / 規格 |
| 生產量 | 年度或每月目標 |
在專案初期提供這些資訊,可以減少包裝、印刷、成型與自動化團隊之間的溝通落差。
IML 印刷是指針對將置入射出模具內,並在成型過程中與射出塑膠產品整合的標籤進行印刷。印刷階段只是整體 IML 製程的一部分,完整流程還包括模切、堆疊、取標、模具定位與射出成型。
PP 常用於 IML 標籤,尤其是 PP 成型產品。然而,適合的基材取決於應用、樹脂、標籤結構、印刷系統與成型要求。最終材料應與標籤供應商確認。
IML 不一定需要使用傳統的感壓式黏著劑。標籤會在射出前定位於模具內,並在成型過程中與成型零件整合。確切的標籤結構取決於應用與材料系統。
IML 標籤可以依據標籤材料、幾何形狀與系統設計,使用真空或靜電等自動化方式進行定位。模具與機械手臂必須經過配置,以在射出前維持所需位置。
可能原因包括取標不一致、模具定位錯誤、標籤柔韌性、靜電、不適當的搬運條件、模具幾何形狀或射出條件。故障排除應檢查從標籤堆疊、取標到入模與成型的完整流程。
至少應提供產品圖面、樹脂、標籤材料與厚度、標籤尺寸、圖稿、模穴數與目標週期。在可取得的情況下,也應提供模具資訊與預期的機械手臂搬運方式。
印刷決定標籤的圖像品質與套印,而模切與搬運則決定標籤能否穩定定位。接著,射出成型條件會影響標籤與成型塑膠之間的作用。因此,最終 IML 品質取決於從印刷到成型的完整製程。
成功的 IML 專案需要協調標籤規格、印刷製程、模具設計、自動化系統與射出成型製程。
如果您正在規劃 IML 包裝專案,請提供華嶸您的容器圖面、樹脂、標籤規格、模穴數與目標週期。
華嶸可以協助檢視相關需求,並針對預定生產製程評估射出成型機、模具介面與機械手臂 IML 整合。
- 集團名稱: 華嶸集團
- 品牌: 華嶸、煜達、南嶸
- 服務項目: 射出成型機、立式射出機、成型設備取出裝置
- 服務電話: (06)7956777
- 集團總部: 台南市西港區慶安里中州21之6號
- 官方網站: https://www.huarong.com.tw/